Las mediciones repetidas de diversas herramientas han proporcionado conocimientos hasta ahora inimaginables para el fabricante de herramientas Hufschmied. El Dr. Fuentes explica: «Por ejemplo, habíamos estado midiendo las superficies de los mangos de las fresas con una sonda. A pesar de obtener valores de forma óptima para la rugosidad superficial Ra, había herramientas que se salían repetidamente de los mandriles de expansión hidráulica o de ajuste por contracción debido a las fuerzas de corte. Entonces las medimos visualmente y llegamos a resultados sorprendentes».
Los fabricantes de herramientas descubrieron que los resultados de las mediciones con sonda dependen en gran medida de la dirección. Esto se aplica principalmente a los mangos de las herramientas y a las fuerzas de sujeción transferibles resultantes. Además, como explica el Dr. Fuentes, los resultados de las mediciones obtenidas con sonda no siempre son comparables entre sí y no pueden utilizarse de manera consistente para evaluar la rugosidad. «Existen diferencias significativas en el comportamiento de las herramientas, aunque las profundidades de rugosidad Rz promediadas y medidas de varias herramientas coincidan.
Según nuestra experiencia, solo podemos evaluar adecuadamente y en detalle las relaciones entre las profundidades de rugosidad y el comportamiento de la superficie en términos de fuerzas de sujeción y pares transmisibles utilizando métodos de medición óptica y los sistemas de inspección »mμFocus« de ZOLLER».
Beneficios de gran alcance
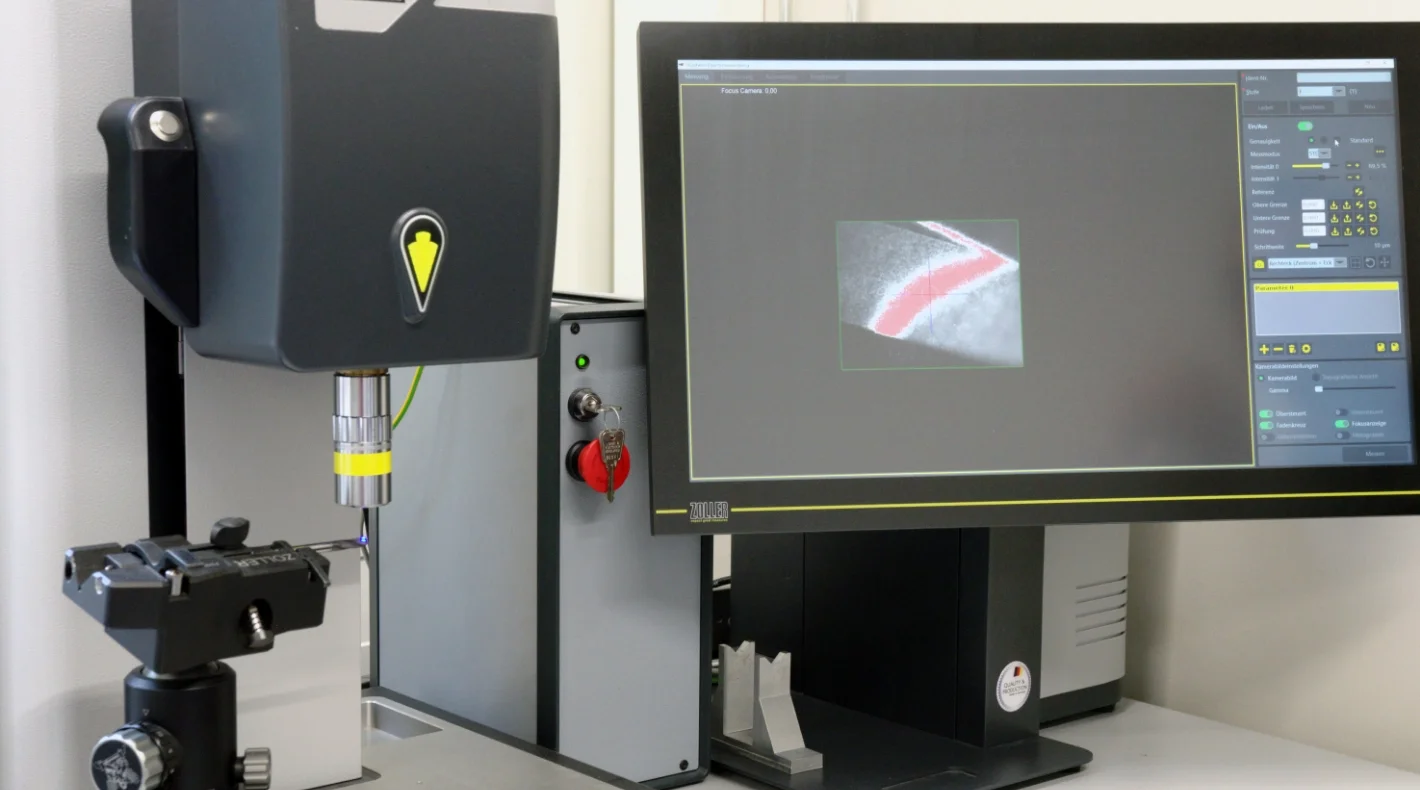
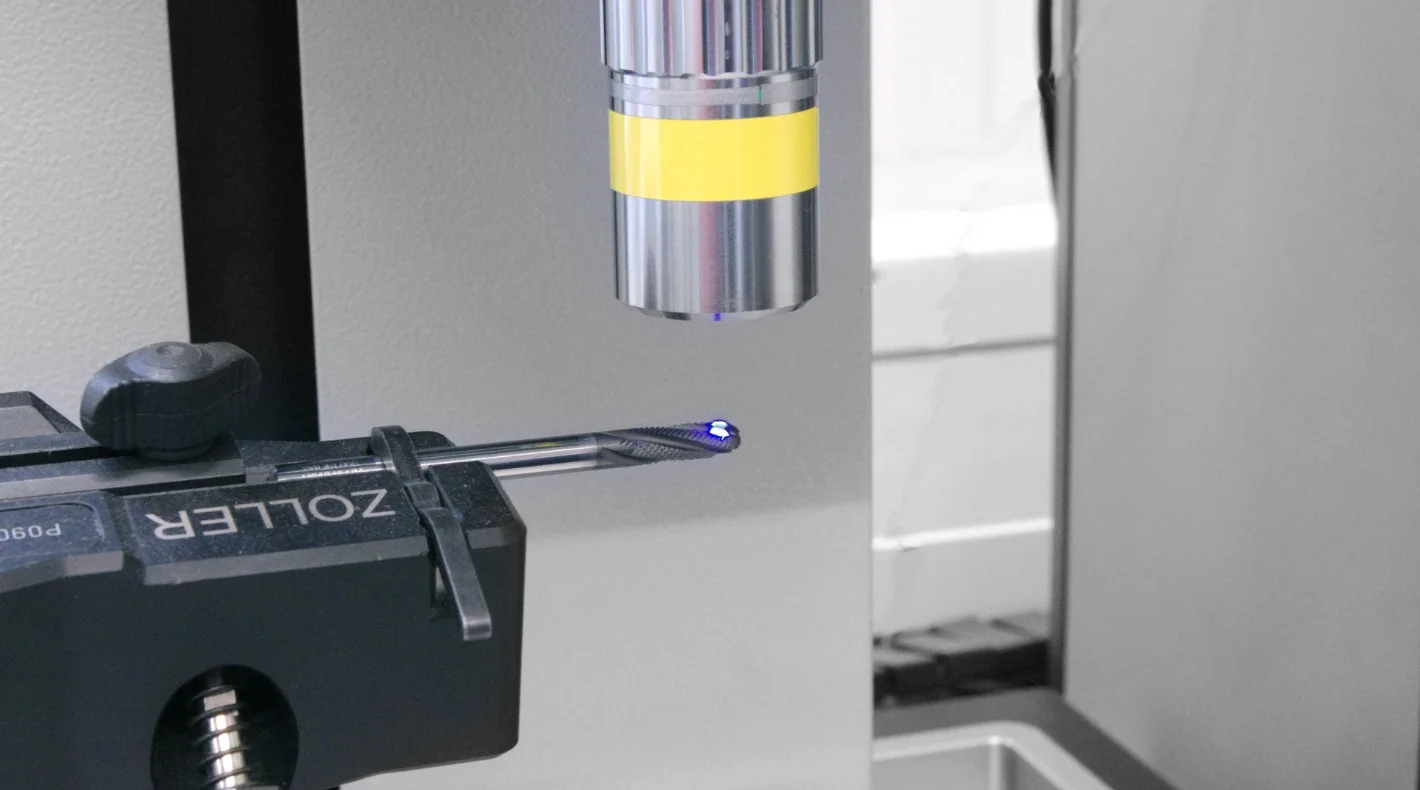
La medición óptica con el sistema de inspección »mμFocus« de ZOLLER proporciona a los especialistas del fabricante de herramientas Hufschmied una visión sin precedentes de las propiedades de las superficies de las herramientas. Por primera vez, es posible medir y evaluar la rugosidad en toda una superficie, no solo a lo largo de una sola línea y en una sola dirección, como ocurre con la medición por contacto. El sistema de inspección »mμFocus« utiliza un haz de luz para capturar un área de 1,0 x 0,8 mm con una resolución de 1,3 millones de píxeles. La imagen de la superficie en la pantalla a color muestra el perfil de altura con una resolución de 0,3 μm utilizando diferentes colores. Esto permite al operador evaluar la superficie capturada y medida de manera integral. Esto proporciona información que no se había previsto anteriormente. Por ejemplo, en algunas superficies, como el vástago de la herramienta, se puede identificar una clara orientación direccional de la rugosidad. «Esto puede deberse al rectificado de las herramientas», informa el Dr. Ing. Fuentes.
También se obtienen resultados similares con herramientas recubiertas utilizando el método de medición óptica y microscópica. Mientras que el valor de rugosidad media aritmética Ra, que se mide habitualmente, es uniforme en todo el recubrimiento, se observan diferencias significativas en las superficies medidas con el dispositivo de inspección »mμFocus«. Esto se refiere, por un lado, a la naturaleza de las estructuras de altura y, por otro, a las profundidades de rugosidad. Actualmente se sabe poco sobre las propiedades geométricas reales de las herramientas con recubrimientos especiales. Además, las microgeometrías solo pueden evaluarse en términos generales utilizando métodos de medición convencionales. Por el contrario, el innovador método de medición óptica que utiliza los dispositivos de inspección »mμFocus« abre importantes oportunidades para evaluar superficies con mucha mayor precisión y detalle.



 Volver a la vista general
