Des mesures répétées de divers outils ont permis au fabricant d'outils Hufschmied d'obtenir des informations jusqu'alors insoupçonnées. Le Dr Fuentes rapporte : « Par exemple, nous mesurions les surfaces des tiges des fraises à l'aide d'un palpeur. Malgré des valeurs optimales de rugosité de surface Ra, certains outils étaient régulièrement éjectés des mandrins à expansion hydraulique ou à ajustement serré en raison des forces de coupe. Nous les avons alors mesurés visuellement et sommes parvenus à des résultats étonnants. »
Les fabricants d’outils ont découvert que les résultats de mesure obtenus par palpage dépendent fortement de la direction. Cela s’applique principalement aux tiges d’outils et aux forces de serrage transmissibles qui en résultent. De plus, comme l’explique le Dr Fuentes, les résultats de mesure obtenus par palpage ne sont pas toujours comparables entre eux et ne peuvent pas être utilisés de manière cohérente pour évaluer la rugosité. « Il existe des différences significatives dans le comportement des outils, même si les profondeurs de rugosité Rz moyennes et mesurées de plusieurs outils correspondent.
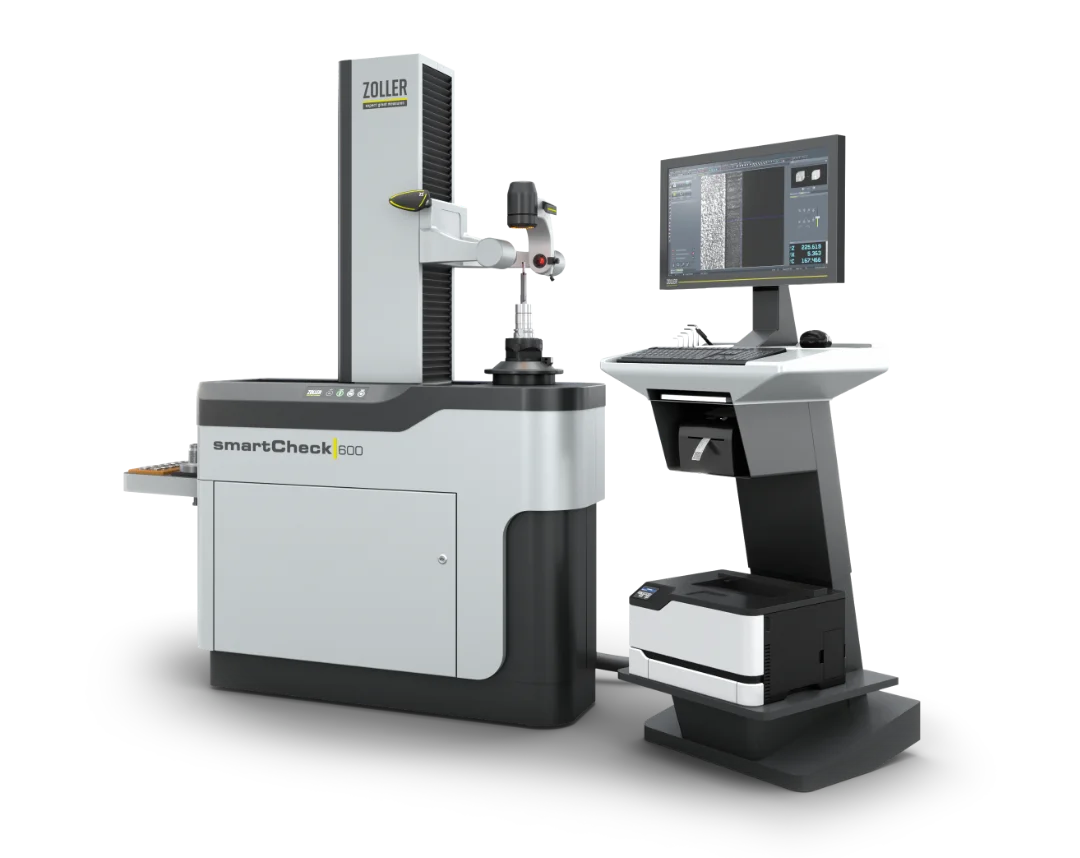
D’après notre expérience, nous ne pouvons évaluer de manière adéquate et détaillée les relations entre les profondeurs de rugosité et le comportement de surface en termes de forces de serrage et de couples transmissibles qu’à l’aide de méthodes de mesure optiques et des systèmes d’inspection »mμFocus« de ZOLLER. »
Des avantages considérables
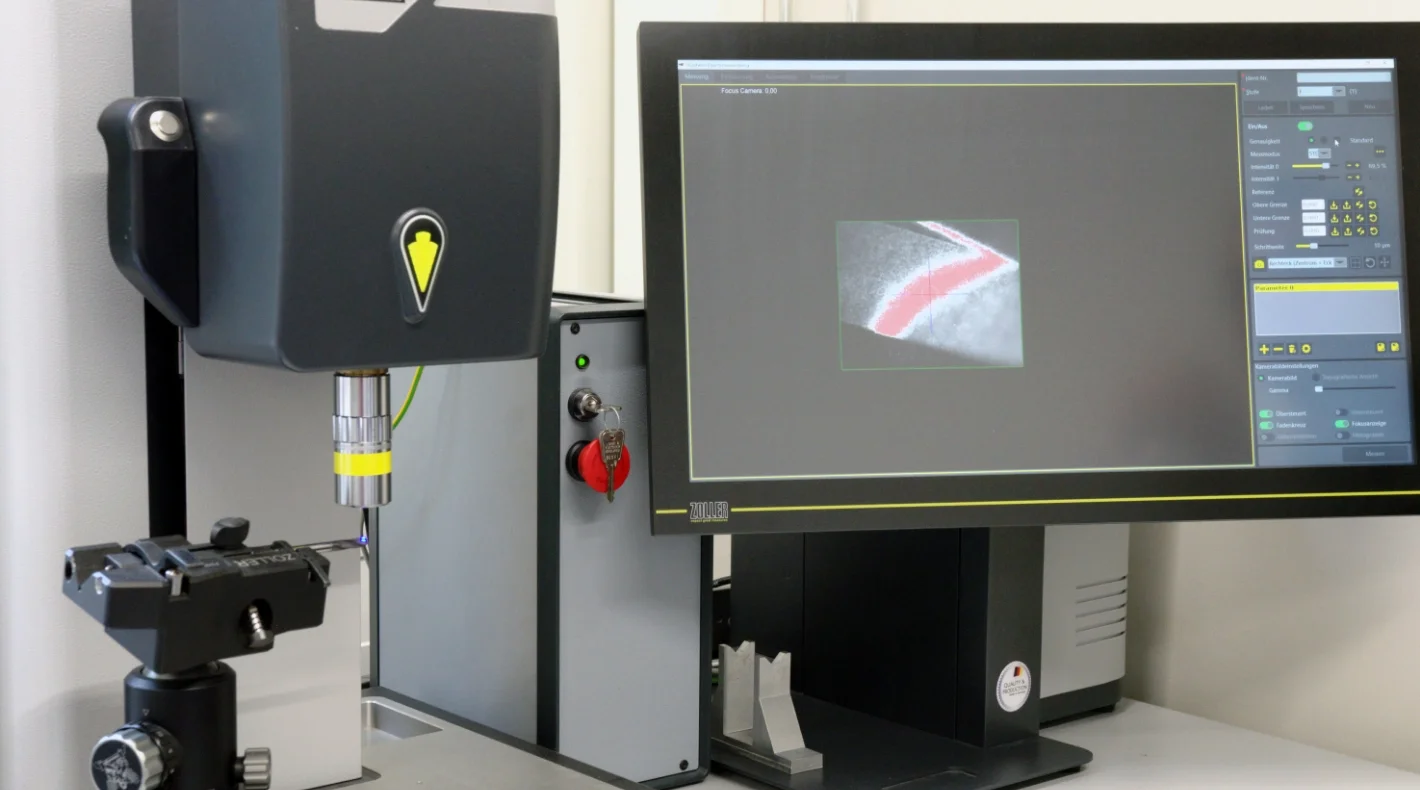
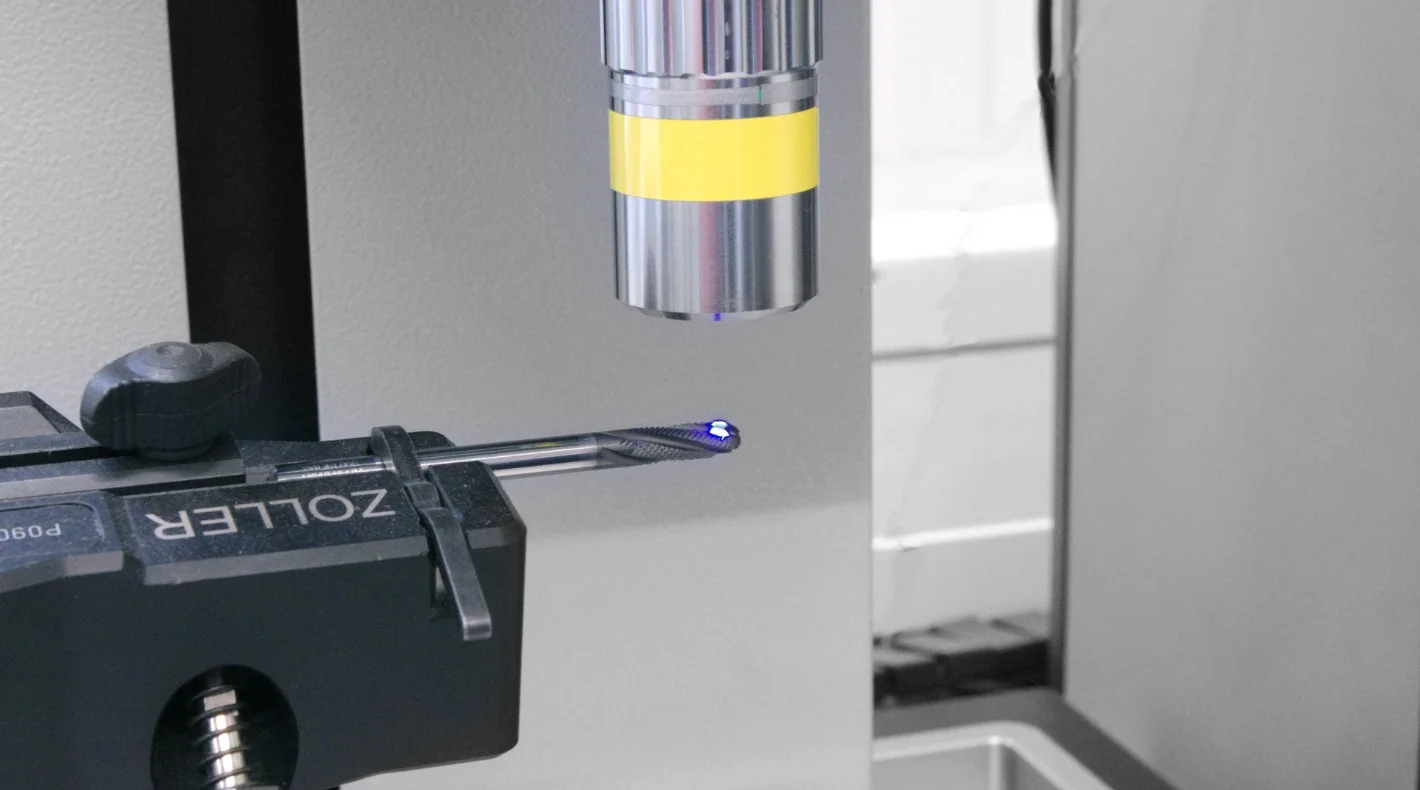
La mesure optique avec le système d’inspection »mμFocus« de ZOLLER offre aux spécialistes du fabricant d’outils Hufschmied un aperçu sans précédent des propriétés des surfaces d’outils. Pour la première fois, il est possible de mesurer et d’évaluer la rugosité sur l’ensemble d’une surface, et non plus uniquement le long d’une seule ligne et dans une seule direction, comme c’est le cas avec la mesure par contact. Le système d’inspection »mμFocus« utilise un faisceau lumineux pour capturer une zone de 1,0 x 0,8 mm avec une résolution de 1,3 million de pixels. L'image de la surface sur l'écran couleur affiche le profil de hauteur avec une résolution de 0,3 μm en utilisant différentes couleurs. Cela permet à l'opérateur d'évaluer la surface capturée et mesurée de manière globale. On obtient ainsi des informations qui n'étaient pas anticipées auparavant. Par exemple, sur certaines surfaces, comme la tige de l'outil, on peut identifier une orientation directionnelle claire de la rugosité. « Cela peut être dû à la rectification des outils », rapporte le Dr.-Ing. Fuentes.
Des résultats similaires sont également obtenus avec des outils revêtus à l’aide de la méthode de mesure optique microscopique. Alors que la valeur de rugosité moyenne arithmétique Ra, couramment mesurée, est uniforme sur l’ensemble du revêtement, des différences significatives sont visibles sur les surfaces mesurées à l’aide de l’appareil d’inspection »mμFocus«. Cela concerne, d’une part, la nature des structures de hauteur et, d’autre part, les profondeurs de rugosité. On sait actuellement peu de choses sur les propriétés géométriques réelles des outils à revêtement spécial. De plus, les microgéométries ne peuvent être évaluées que de manière générale à l’aide des méthodes de mesure conventionnelles. En revanche, la méthode de mesure optique innovante utilisant les appareils d’inspection »mμFocus« ouvre des perspectives importantes pour évaluer les surfaces avec une précision et un niveau de détail bien supérieurs.



 Retour à l'aperçu
