Misurazioni ripetute su vari utensili hanno fornito al produttore Hufschmied informazioni finora inimmaginabili. Il dott. Fuentes riferisce: «Ad esempio, misuravamo le superfici dei gambi degli utensili di fresatura utilizzando una sonda. Nonostante i valori ottimali di rugosità superficiale Ra, capitava ripetutamente che alcuni utensili venissero espulsi dai mandrini a espansione idraulica o a calettamento a freddo a causa delle forze di taglio. Abbiamo quindi effettuato misurazioni visive ottenendo risultati sorprendenti».
I produttori di utensili hanno scoperto che i risultati delle misurazioni effettuate con la sonda dipendono fortemente dalla direzione. Ciò vale principalmente per i gambi degli utensili e per le conseguenti forze di serraggio trasferibili. Inoltre, come spiega il Dr. Fuentes, i risultati delle misurazioni ottenuti con la sonda non sono sempre comparabili tra loro e non possono essere utilizzati in modo coerente per valutare la rugosità. “Esistono differenze significative nel comportamento degli utensili, anche se le profondità di rugosità Rz medie e misurate di diversi utensili corrispondono.
In base alla nostra esperienza, possiamo valutare adeguatamente e in dettaglio le relazioni tra le profondità di rugosità e il comportamento della superficie in termini di forze di serraggio e coppie trasmissibili solo utilizzando metodi di misurazione ottici e i sistemi di ispezione »mμFocus« di ZOLLER.”
Vantaggi di vasta portata
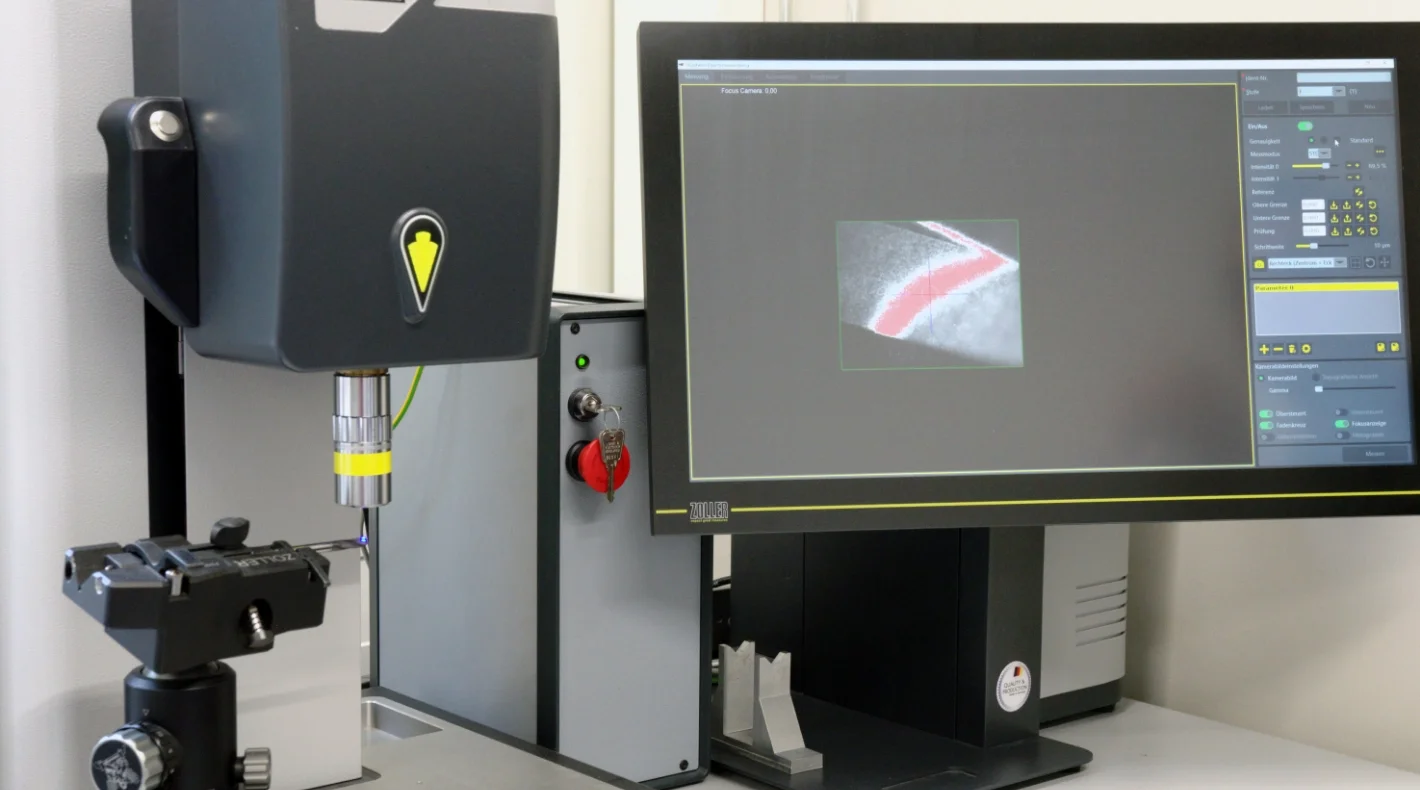
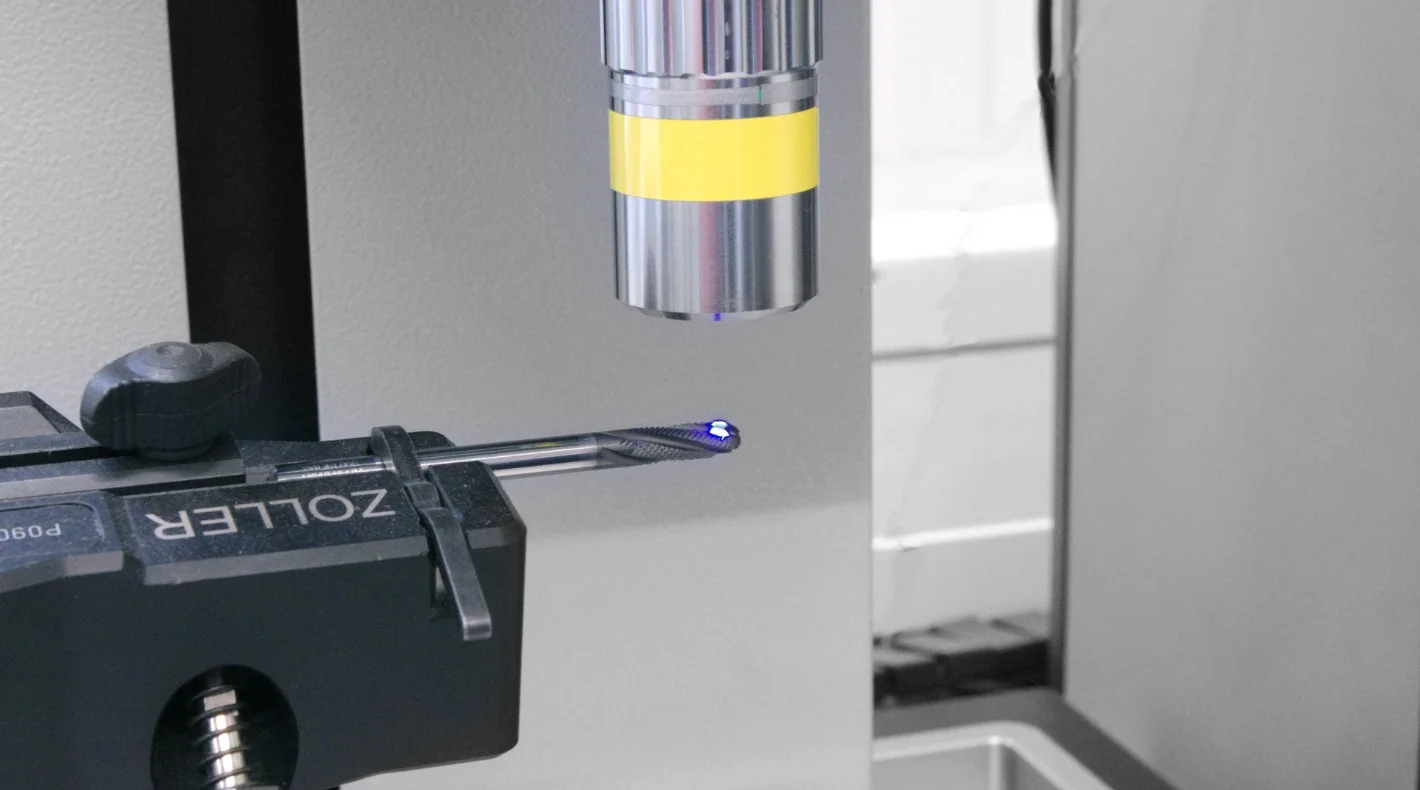
La misurazione ottica con il sistema di ispezione »mμFocus« di ZOLLER fornisce agli specialisti del produttore di utensili Hufschmied informazioni senza precedenti sulle proprietà delle superfici degli utensili. Per la prima volta è possibile misurare e valutare la rugosità su un’intera superficie, non solo lungo una singola linea e in una singola direzione, come avviene con la misurazione a contatto. Il sistema di ispezione »mμFocus« utilizza un raggio di luce per acquisire un'area di 1,0 x 0,8 mm con una risoluzione di 1,3 milioni di pixel. L'immagine della superficie sullo schermo a colori visualizza il profilo di altezza con una risoluzione di 0,3 μm utilizzando colori diversi. Ciò consente all'operatore di valutare la superficie acquisita e misurata in modo olistico. Ciò fornisce informazioni prima non previste. Ad esempio, su alcune superfici, come il gambo dell'utensile, è possibile identificare un chiaro orientamento direzionale della rugosità. "Ciò può essere causato dalla rettifica degli utensili", riferisce il Dr.-Ing. Fuentes.
Risultati simili si ottengono anche con utensili rivestiti utilizzando il metodo di misurazione ottico-microscopico. Mentre il valore di rugosità medio aritmetico Ra, comunemente misurato, è uniforme su tutto il rivestimento, sono visibili differenze significative nelle superfici misurate utilizzando il dispositivo di ispezione »mμFocus«. Ciò riguarda, da un lato, la natura delle strutture di altezza e, dall’altro, le profondità di rugosità. Attualmente si sa poco delle effettive proprietà geometriche degli utensili con rivestimenti speciali. Inoltre, le microgeometrie possono essere valutate solo in termini generali utilizzando metodi di misurazione convenzionali. Al contrario, l’innovativo metodo di misurazione ottica che utilizza i dispositivi di ispezione »mμFocus« apre notevoli opportunità per valutare le superfici con una precisione e un livello di dettaglio molto maggiori.



 Torna alla panoramica
